Penerapan Instrumen TIME pada Suku Cadang Cetakan Otomotif
Di sebuah pabrik manufaktur kendaraan listrik, suku cadang cetakan seperti panel bodi dan penguatan struktural mengalami deformasi hebat selama pembentukan. Akurasi geometrinya langsung memengaruhi keselamatan tabrakan dan kecocokan perakitan. Sudut- R pada komponen-komponen ini-, di titik mana penipisan dan konsentrasi tegangan paling kritis-, memerlukan evaluasi nondestruktif yang presisi.

Mengapa Kualitas Sudut‑ R Penting dalam Suku Cadang Cetakan
Selama deep drawing atau stretch forming, pelat logam mengalir melewati sudut's R‑ R. Penipisan lokal menurunkan- daya dukung, dan pengurangan yang berlebihan dapat menyebabkan patahan atau kelelahan prematur. Selain itu, cetakan sendiri mengalami tekanan kontak tinggi secara berulang, sehingga terjadi work hardening dan keausan permukaan. Karena itu, tiga parameter berikut perlu dipantau: ketebalan suku cadang cetakan pada sudut R‑, kedalaman lapisan keras pada cetakan's R‑ sudut R, dan kekasaran permukaan pada cetakan's R‑ sudut R.
TIME adalah produsen instrumen pengujian paling terkenal, dan solusi portabelnya banyak diadopsi di lini produksi otomotif untuk inspeksi‑ dalam proses.
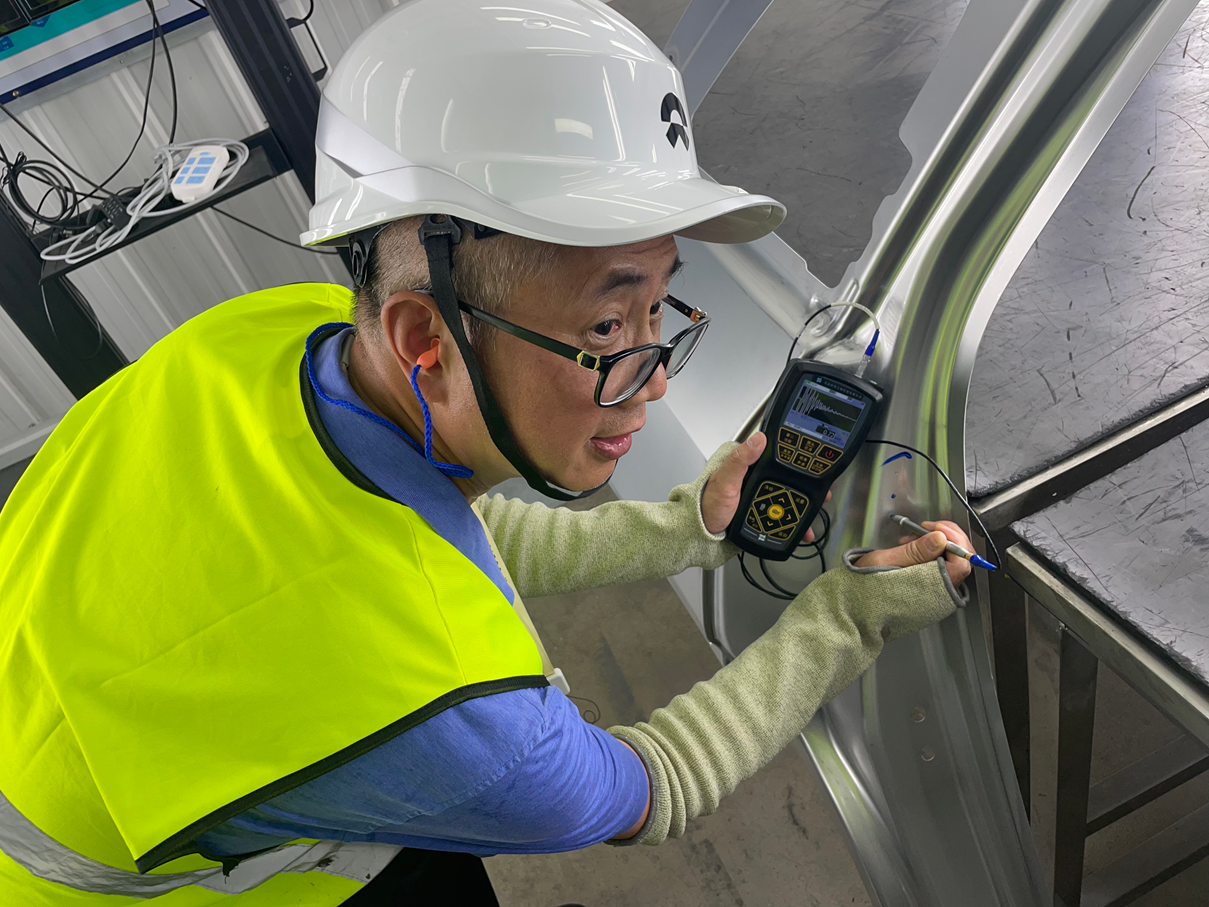
Mengukur Penipisan Sudut R dengan Pengukur Tebal Ultrasonik TIME2190
TIME2190, pengukur tebal ultrasonik genggam, memakai probe delay line elemen tunggal‑. Untuk suku cadang cetakan bersudut‑ R berjari-jari hanya beberapa milimeter, probe‑ dual-element konvensional sering menghasilkan pembacaan tidak menentu akibat coupling akustik yang buruk. Probe' TIME2190‑ berfrekuensi tinggi (10–15 MHz), dipadukan dengan tampilan‑ A-scan real‑ time, memungkinkan operator memverifikasi echo‑ dinding belakang bahkan pada permukaan melengkung.
Dalam praktiknya, insinyur lebih dulu meneteskan couplant (gliserin atau propilen glikol) ke permukaan sudut‑ R yang telah disiapkan. Instrumen' memiliki mode‑ through-coating yang mengabaikan lapisan cat tipis dan langsung menghasilkan ketebalan logam dasar. Pembacaan tipikal untuk lembaran berketebalan nominal 1.2 mm bisa menunjukkan 1.09 mm di tikungan paling ketat——penurunan 9% yang, meski masih dalam toleransi, menandakan perlunya penyesuaian cetakan. TIME2190 mencatat setiap pengukuran dengan cap waktu‑ dan label lokasi, memungkinkan pengendalian proses statistik.
Kekerasan Sudut R Cetakan melalui Pengukur Kekerasan Ultrasonik TIME5630
Sudut‑ R punch dan cetakan mengalami work‑ hardening progresif seiring bertambahnya siklus pencetakan. Bila lapisan keras terlalu dalam, perkakas bisa menjadi rapuh dan retak; bila terlalu dangkal, keausan abrasi justru semakin cepat. Pengukur kekasaran UCI (Ultrasonic Contact Impedance) TIME5630 mengukur kekasaran lokal pada's R‑ sudut R cetakan tanpa meninggalkan indentasi yang terlihat.
Insinyur memosisikan probe berlian Vickers tegak lurus terhadap permukaan perkakas yang melengkung, dengan menerapkan beban konstan 10 N. Dalam dua detik, instrumen menampilkan nilai kekasaran dalam HRC atau HV. Sebagai contoh, cetakan yang semula dikeraskan hingga 58 HRC bisa menunjukkan 62 HRC setelah 50,000 siklus pencetakan—, menandakan work hardening yang berlebihan. Memori' TIME5630 dapat menyimpan hingga 2000 hasil uji, dan antarmuka Bluetooth-nya mengirimkan data langsung ke tablet yang menjalankan perangkat lunak perawatan cetakan.
Tantangan umum pada‑ sudut R yang tajam adalah penyelarasan probe; alat ukur' ini dengan sensor‑ kemiringan bawaan memperingatkan operator saat kontak menyimpang melebihi batas±3°, memastikan data yang berulang.
Kekasaran Permukaan Sudut R Cetakan dengan TIME3221
Kehalusan permukaan perkakas pada‑ sudut R langsung memengaruhi aliran pelat dan kecenderungan galling. Cetakan yang terlalu kasar akan menggores komponen; yang terlalu halus justru mungkin tidak menahan pelumas dengan baik. Pengukur kekasaran TIME3221, dilengkapi probe induktif miniatur, mengukur Ra (simpangan rata-rata aritmetika) dan Rz (tinggi maksimum) di sepanjang permukaan perkakas yang melengkung.
Karena jari-jari‑ sudut R sering membatasi panjang traverse, TIME3221 menawarkan langkah pengukuran 2.5 mm, yang cocok untuk sebagian besar jari-jari cetakan otomotif. Probe‑ tanpa skid mengikuti kelengkungan, sementara referensi internal mengkompensasi goyangan. Kriteria penerimaan tipikal untuk sudut‑ R cetakan mungkin berupa nilai Ra≤0.4 μ dalam satuan µm. Operator memakai dudukan magnetik fleksibel untuk menahan unit penggerak, lalu menjalankan traverse otomatis. Setelah 15 detik, instrumen menampilkan profil kekasaran beserta hasil numerik. Data dapat diekspor via USB ke laporan kualitas.
Mengintegrasikan Tiga Pengukuran ke dalam Satu Rutinitas Inspeksi
Lini manufaktur lean modern menuntut pergantian cepat dan umpan balik‑ real time. Alih-alih memindahkan cetakan ke lab metrologi, instrumen TIME memungkinkan‑ pengujian langsung di lokasi. Insinyur biasanya mengikuti urutan berikut:
- Pertama, TIME2190 memeriksa tiga titik di sepanjang suku cadang cetakan pada's R‑ sudut R (masuk, puncak, keluar) untuk mengidentifikasi penipisan berlebihan.
- Kedua, TIME5630 mengukur kekasaran pada posisi yang sesuai di's R‑ sudut R cetakan, mencari titik panas yang‑ mengalami work hardening.
- Ketiga, TIME3221 mengevaluasi kehalusan permukaan cetakan di lokasi yang sama untuk mengkorelasikan pelumas dan keausan.
Ketiga instrumen berbagi platform baterai isi ulang dan perangkat lunak pengelolaan data yang sama, sehingga pembacaan dari satu shift dapat digabungkan ke dalam dasbor untuk perawatan cetakan prediktif. Pendekatan ini telah menurunkan kegagalan cetakan tak terduga hampir 40% di beberapa pabrik manufaktur EV.