Retak

Pendahuluan:
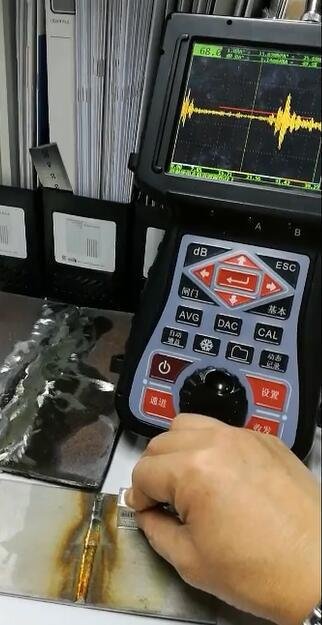
Tinggi echo besar, amplitudo gelombang lebar, dan akan terdapat beberapa puncak. Saat probe detektor cacat ultrasonik digeser, amplitudo gelombang pantul berubah terus-menerus. Retak adalah salah satu cacat yang paling berbahaya. Selain menurunkan kekuatan sambungan las, ujung retak merupakan takik runcing seperti ujung jarum. Setelah benda las dibebani, hal ini menyebabkan konsentrasi tegangan dan menjadi asal retaknya struktur. Ada tiga jenis retak: retak panas, retak dingin, dan retak pemanasan ulang.
Penyebab:
Penyebab retak panas adalah: laju pendinginan kolam lelehan selama pengelasan sangat tinggi sehingga menimbulkan segregasi; pemanasan las yang tidak merata menghasilkan tegangan tarik.
Solusi:
Tindakan pencegahan: batasi kadar unsur yang mudah mengalami segregasi dan pengotor berbahaya pada logam dasar serta bahan las, terutama batasi kadar belerang dan tingkatkan kadar mangan; tingkatkan basitas elektroda atau fluks untuk mengurangi kadar pengotor dan memperbaiki tingkat segregasi; perbaiki bentuk struktur las, gunakan urutan pengelasan yang wajar untuk meningkatkan derajat kebebasan saat las menyusut.
Penyebab:
Penyebab retak dingin: hardenability (kemampuan mengeras) material yang dilas besar, sehingga mudah retak saat mengalami tegangan tarik las selama proses pendinginan; kecepatan pendinginan sangat tinggi saat pengelasan. Molekul hidrogen masuk ke pori-pori halus logam dalam wujud gas dan menimbulkan tekanan besar, sehingga logam di daerah setempat menghasilkan tekanan besar dan membentuk retak dingin; tegangan las dan tegangan tarik terjadi bersamaan dengan konsentrasi hidrogen dan penggetasan akibat quench, sehingga retak dingin mudah terbentuk.
Solusi:
Tindakan pencegahan: pemanasan awal sebelum mengelas dan pendinginan lambat setelah mengelas, agar dekomposisi austenit di daerah terpengaruh panas dapat berlangsung dalam rentang suhu yang cukup sehingga terbentuknya struktur pengeras terhindar dan tegangan las berkurang; anil dan perlakuan dehidrogenasi untuk menghilangkan tegangan yang timbul selama pengelasan serta membuat hidrogen berdifusi keluar tepat waktu; pilih elektroda rendah-hidrogen dan fluks basa atau kawat las elektroda baja tahan karat austenit, keringkan bahan las sesuai ketentuan, dan bersihkan alur dengan ketat; perkuat perlindungan selama pengelasan dan kebersihan permukaan bagian yang dilas untuk menghindari masuknya hidrogen; pilih spesifikasi las yang wajar dan terapkan urutan pengelasan yang wajar untuk memperbaiki kondisi tegangan benda las.