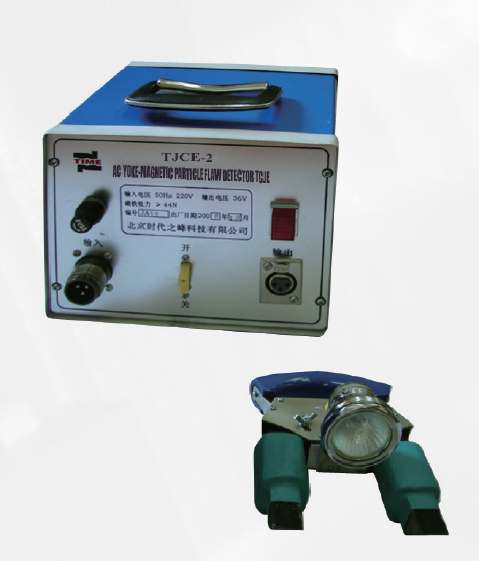
Metode deteksi cacat roll terutama meliputi berikut ini: deteksi cacat partikel magnetik, deteksi cacat penetrasi pewarna, deteksi cacat arus eddy, dan deteksi cacat ultrasonik. Berikut ini akan dijelaskan satu per satu.
1. Inspeksi partikel magnetik
Teknik inspeksi partikel magnetik terutama digunakan untuk mendeteksi retak pada permukaan badan roll dan retak lelah di area leher roll akibat pembebanan siklik berlebih atau korosi normal berikutnya.
Prinsip deteksi cacat partikel magnetik: berdasarkan prinsip elektromagnetisme, arus magnetisasi membentuk medan elektromagnetik melalui permukaan benda kerja feromagnetik; keberadaan cacat akan memotong garis gaya magnet, membentuk medan magnet bocor dan menyerap serbuk magnetik; serbuk magnetik yang terakumulasi membentuk tanda magnetik, dan keberadaan cacat (tanda magnetik) dinilai dengan mengamati tanda magnetik tersebut (pada hakikatnya ini adalah cacat yang diperbesar).

Keunggulan teknologi inspeksi partikel magnetik:
(1) Menentukan cacat diskontinuitas linier permukaan dan bawah permukaan;
(2) Pengoperasian dan penafsiran relatif sederhana.
Kekurangan teknologi inspeksi partikel magnetik:
(1) Hanya dapat digunakan pada material feromagnetik;
(2) Deteksi cacat terbatas pada cacat permukaan.
2. Deteksi cacat penetrasi pewarna
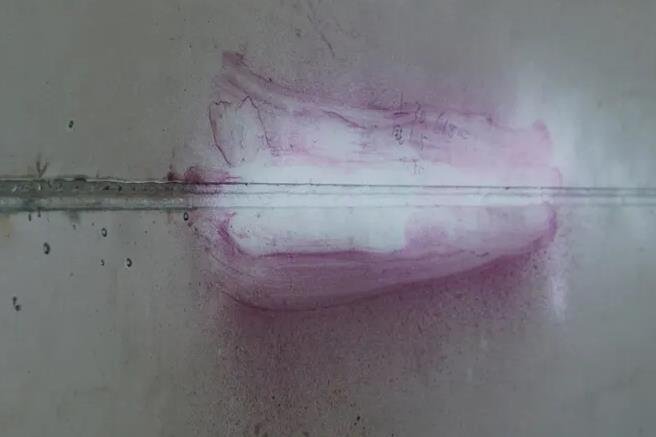
Deteksi cacat penetrasi pewarna banyak digunakan untuk inspeksi retak permukaan roll karena penggunaannya sederhana. Yang paling umum adalah pewarna merah yang dapat diaplikasikan dengan cara disemprotkan, memberikan kontras yang mencolok terhadap dasar putih.
Keunggulan deteksi cacat penetrasi pewarna:
(1) Tidak memerlukan catu daya;
(2) Dapat mendeteksi bentuk yang kompleks dan menunjukkan bentuk serta ukuran cacat;
(3) Dapat menampilkan cacat yang jumlahnya sedikit dan rapat;
(4) Dapat mendeteksi logam ferrous dan non-ferrous.
Kekurangan deteksi cacat penetrasi pewarna:
(1) Tidak dapat mendeteksi cacat di bawah permukaan;
(2) Permukaan harus bersih, bebas minyak, dan kering.
3. Pengujian arus eddy
Deteksi cacat arus eddy adalah sistem deteksi retak pertama yang dikembangkan dan diotomatisasi sejak tahun 1970-an. Sistem ini memberi sinyal yang jelas dan benar kepada operator penggerinda saat terdapat retak permukaan. Sistem ini juga dapat menentukan lokasi cacat dan tingkat retakan secara tepat. Pengujian arus eddy terutama digunakan untuk menentukan retak permukaan.
Prinsip pengujian arus eddy: pengujian arus eddy adalah metode pengujian tanpa merusak yang berdasar pada prinsip induksi elektromagnetik, cocok untuk material konduktif. Ketika konduktor ditempatkan dalam medan magnet bolak-balik, terdapat arus induksi di dalam konduktor, yaitu terbentuk arus eddy. Karena perubahan berbagai faktor konduktor itu sendiri (seperti konduktivitas listrik, permeabilitas magnetik, bentuk, ukuran, dan cacat, dll.), arus eddy akan berubah. Menggunakan fenomena ini untuk menentukan sifat dan keadaan konduktor disebut pengujian arus eddy.
Keunggulan pengujian arus eddy:
1. Selama deteksi, kumparan tidak perlu menyentuh benda kerja dan tidak memerlukan medium kopel, sehingga kecepatan deteksi tinggi.
2. Memiliki sensitivitas deteksi tinggi untuk cacat di permukaan atau dekat permukaan benda kerja, serta indikator linier yang baik dalam rentang tertentu, sehingga dapat digunakan untuk manajemen dan pengendalian mutu.
3. Dapat mengukur ketebalan lapisan logam maupun lapisan nonlogam.
4. Dapat menguji material nonlogam yang dapat menginduksi arus eddy, seperti grafit.
5. Sinyal deteksi merupakan sinyal listrik yang dapat diproses secara digital, memudahkan penyimpanan, reproduksi, serta perbandingan dan pemrosesan data.
Kekurangan pengujian arus eddy
(1) Deteksi cacat hanya dapat dilakukan pada material konduktif;
(2) Kedalaman penetrasi dangkal;
(3) Banyak faktor seperti geometri dan permeabilitas material akan mempengaruhi sinyal. Dalam beberapa kasus, magnetisme sisa atau sumber sinyal lain dari pengujian partikel magnetik dapat menyebabkan pembacaan yang keliru;
(4) Perangkat deteksi cacat arus eddy memiliki area buta tertentu (umumnya di area awal dan akhir deteksi)
4. Deteksi cacat ultrasonik
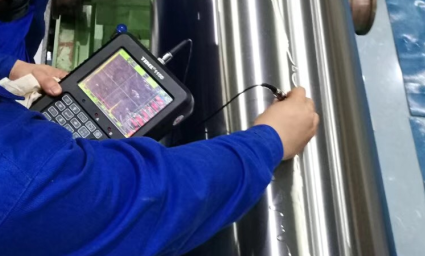
Dalam beberapa tahun terakhir, sistem deteksi cacat ultrasonik untuk roll semakin meluas digunakan, dan telah digabungkan serta digunakan bersama deteksi cacat arus eddy sebagaimana diuraikan di atas. Keunggulan utamanya adalah kemampuan mendeteksi cacat di bawah permukaan serta mendeteksi cacat pada sambungan roll tuang komposit. Pada umumnya, deteksi cacat di bawah permukaan dilakukan dengan probe kristal ganda terkopel. Air (minyak) digunakan sebagai kopelan agar gelombang suara dapat ditransmisikan secara efektif ke dalam roll. Pengembangan lebih lanjut probe sintetis gelombang permukaan dan gelombang geser dapat menggantikan pengujian arus eddy.
Prinsip Deteksi Cacat Ultrasonik: Deteksi cacat ultrasonik adalah metode deteksi cacat yang memanfaatkan karakteristik fisik seperti perambatan, pantulan, dan atenuasi gelombang ultrasonik dalam material untuk menemukan cacat. Deteksi cacat ultrasonik memiliki keunggulan berupa sensitivitas tinggi, kecepatan deteksi tinggi, biaya rendah, pengoperasian mudah, ketebalan deteksi besar, tidak berbahaya bagi manusia dan lingkungan, serta terutama sensitivitas yang tinggi terhadap cacat berbahaya seperti retak dan tidak melebur. Namun ada pula kekurangan yang berkaitan dengan tingkat dan pengalaman operator. Dalam deteksi cacat, metode ini sering digunakan bersama metode deteksi cacat lain untuk meningkatkan keandalan hasil deteksi.
Keunggulan Deteksi Cacat Ultrasonik
(1) Dapat menembus cukup dalam pada banyak material;
(2) Mampu melakukan deteksi cacat di bawah permukaan;
(3) Mampu mendeteksi retak yang sangat kecil;
(4) Relatif akurat dalam menentukan ukuran dan kedalaman retak;
(5) Baterai portabel dapat digunakan untuk menyediakan energi pengoperasian;
(6) Kemampuan mendeteksi perubahan cacat internal.
Kekurangan deteksi cacat ultrasonik
(1) Memerlukan kopelan yang baik;
(2) Memerlukan operator yang terlatih dan berpengalaman;
(3) Operator harus memiliki pengetahuan yang luas tentang cacat.
Susunan deteksi cacat ultrasonik: Peralatan ultrasonik standar terdiri dari tiga bagian: generator ultrasonik (juga dikenal sebagai catu daya ultrasonik), transduser, dan peralatan pendukung lainnya.
Generator ultrasonik: inilah yang sering kita sebut detektor cacat, yang mengubah listrik frekuensi rendah menjadi sinyal listrik frekuensi tinggi di atas 28KHZ, dan menghubungkannya ke transduser melalui kabel sambung.
Transduser ultrasonik: dikenal sebagai probe, adalah elemen transduser berdaya guna tinggi yang dapat mengubah energi listrik menjadi getaran ultrasonik yang kuat. Saat menghasilkan getaran ultrasonik, transduser ini bekerja seperti piston kecil dengan amplitudo sangat kecil, hanya sekitar beberapa mikron. Inilah yang biasa kita sebut ultrasonik. Peralatan pendukung: kabel sambung, kopelan, balok uji
Probe yang umum digunakan:
Probe gelombang permukaan 2M: digunakan untuk mendeteksi retak pada permukaan roll
Probe kristal ganda 2M: digunakan untuk mendeteksi ketebalan lapisan kerja roll
Probe lurus 2M: digunakan untuk mendeteksi cacat internal roll
Probe miring 45° 2M: digunakan untuk mendeteksi kedalaman retak
Kemungkinan masalah dalam deteksi cacat ultrasonik:
1. Karena gelombang ultrasonik akan dipengaruhi oleh ketidakrataan objek yang diukur, sudut pantulan, dan pantulan berulang, hal itu dapat meningkatkan kesalahan data pengukuran.
2. Karena karakteristik bawaan gelombang ultrasonik pada zona buta pengukuran, jika posisi pengukuran berubah tetapi data yang diterima tetap sama saat pengukuran jarak dekat, berarti pengukuran telah memasuki zona buta.
3. Saat gelombang ultrasonik mengukur objek yang jauh, jika tidak ada data pengukuran yang kembali, hal itu mungkin karena melebihi rentang pengukuran atau sudut pengukuran salah. Sudut pengukuran dapat disesuaikan seperlunya.
Keunggulan proses deteksi cacat roll yang wajar:
1 Penghematan biaya
(1) Pabrik penggulungan yang tidak menggunakan deteksi cacat roll umumnya menerapkan penggerindaan atau pembubutan terbuka saat menggerindai roll. Pada umumnya, ini berarti menghilangkan kedalaman standar permukaan roll (pembuangan yang diperlukan); jika cacatnya besar, mungkin tidak terhilangkan sampai bersih. Setelah menggunakan perangkat deteksi roll, jumlah penghilangan minimum dapat dipastikan, yang hanya 1/3~1/2 dari semula dalam keadaan normal, sehingga menghindari kerugian yang tidak perlu dan menjamin kualitas penggerindaan roll.
(2) Dapat mengurangi waktu henti pabrik penggulungan, memperpanjang umur pakai roll, mengurangi jumlah scrap baja serta degradasi kualitas produk akibat perambatan retak dalam kondisi operasi normal. Setelah menerapkan deteksi cacat roll yang wajar, pada dasarnya dapat dipastikan setiap roll digunakan hingga ukuran minimum yang terjamin sebelum dibuang. Dengan demikian, dapat diatasi permasalahan di masa lalu di mana banyak roll tidak terdeteksi karena adanya cacat internal, sehingga cacat membesar dan pada akhirnya banyak roll patah atau terjadi kecelakaan lain yang berdampak serius pada produksi.
2 Meningkatkan mutu
Penggunaan perangkat deteksi cacat roll berarti cacat pada roll dapat dihilangkan, sekaligus menjamin integritas sifat mekanik roll dan kehalusan permukaannya. Dengan demikian, dapat dipastikan kualitas produk tidak menurun karena alasan-alasan tersebut.